工件夹不紧、夹变形?装夹这步没搞懂,加工都是白搭
来源:公众号接口同步
10/21
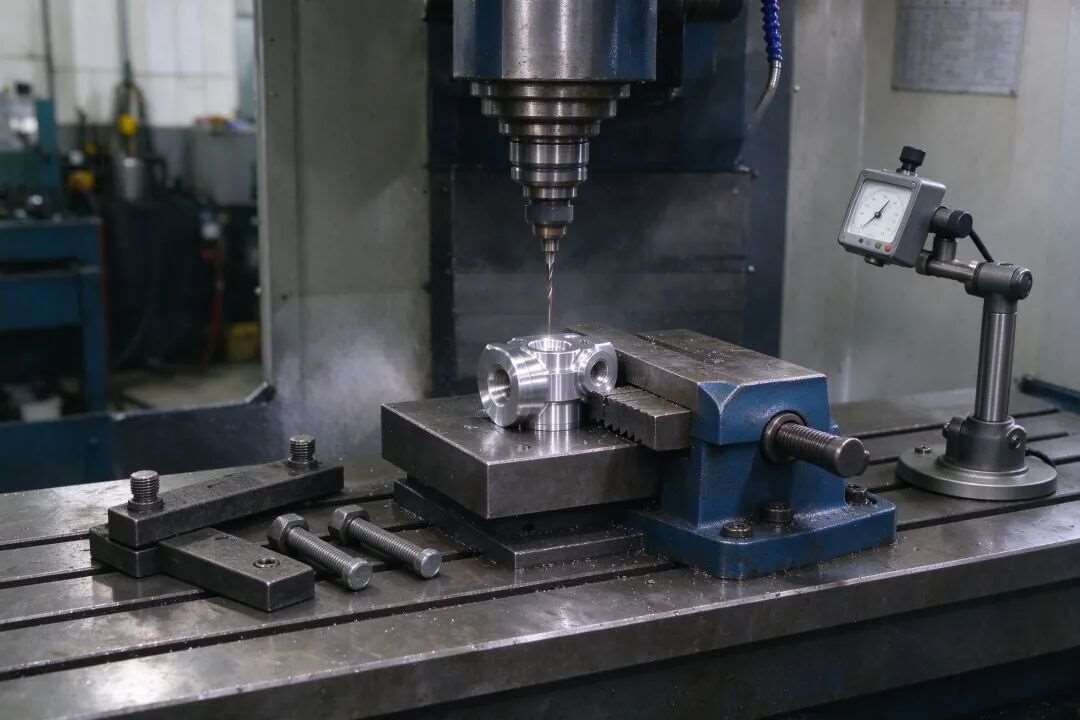
程序编得再好,机床精度再高,如果工件没夹好,一切都是白搭。装夹是加工的第一步,也是*容易被新手忽略的一步。
一、装夹要满足什么要求?
就两条:
- 夹得紧
:切削过程中工件不能动、不能振。 - 夹得正
:工件的基准面要和机床坐标轴平行或垂直。
听起来简单,但实际操作中,夹歪了0.1毫米,加工出来的零件角度就差了;夹得太紧,薄壁件直接压变形;夹得太松,一开车工件飞出来,那就是事故。
二、*常用的装夹方式:平口虎钳
中小型零件*常用平口钳装夹:
底部垫平行块,保证工件水平 工件伸出钳口不要太高,够加工深度就行——伸太高会振动 软材料(铝、铜)要垫铜皮,防止钳口夹出印子 长工件要打表找正,保证侧面和X轴平行
新手常犯的错:工件伸得老高,一开机嗡嗡响,就是不懂得"装夹要低要稳"。
三、压板装夹:大零件怎么固定
大零件、大板材没法用虎钳,就用压板螺栓压在机床T型槽上:
压板要靠近切削区域,不要离太远 垫铁高度要和工件差不多高,压板不能翘 螺栓尽量靠近工件,压紧力才够 不要压在加工面上,避免压伤
四、薄壁件怎么装不变形?
薄壁件、薄板是装夹老大难。夹紧了变形,夹松了飞出来。技巧是:
用开口套或专用软爪,增大接触面积 减小夹持力,点动夹紧即可 增加辅助支撑(如真空吸盘、聚氨酯顶块) 粗加工后松一下再轻夹,释放应力
五、装夹完一定要做什么?
手动空运行一遍! 把刀具移到加工位置,模拟走一遍刀路,看看有没有撞到压板、虎钳、螺栓。确认安全了再自动加工。
很多撞机事故,不是程序错了,而是装夹的东西忘了避空。这一步花一分钟,能省几千块的维修费。


