加工件出来一看就废了?接刀痕、尺寸超差、毛刺,缺陷原因一次说清
来源:公众号接口同步
11/04
加工件出来一看就废了?接刀痕、尺寸超差、毛刺,缺陷原因一次说清
**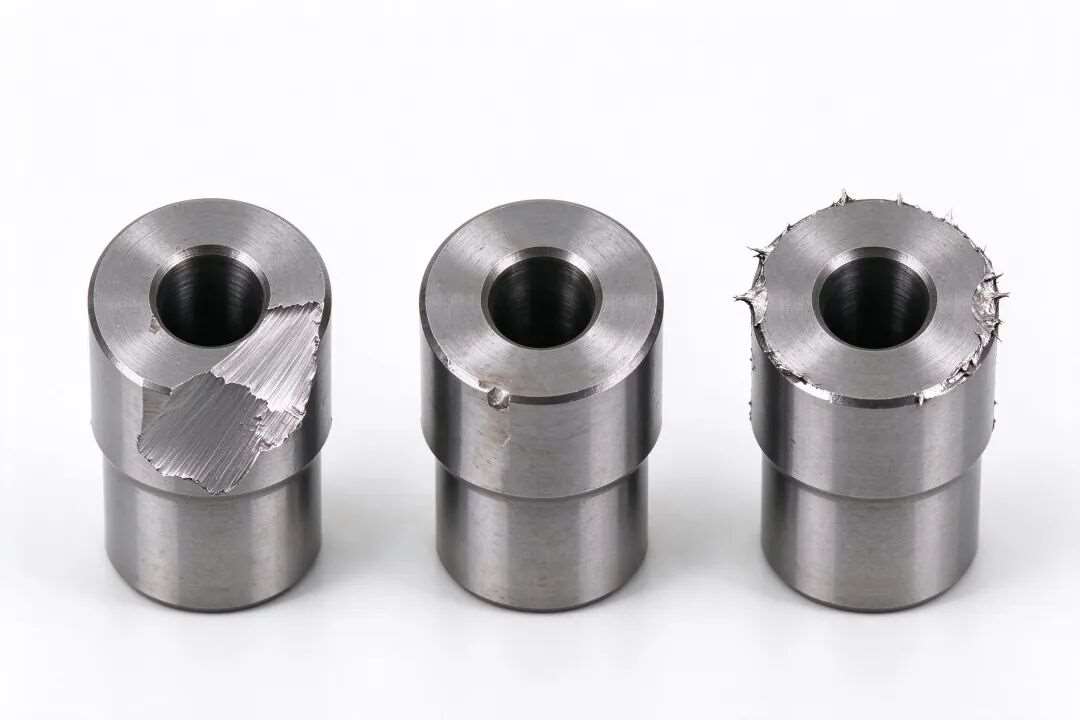
新手做零件,*郁闷的就是:程序跑下来一测量,不对。今天把车间*常见的三种加工缺陷,原因和解决办法给你理清楚。学会看缺陷,你就能反推问题出在哪。
一、接刀痕:表面一道道痕迹
长什么样:平面或圆弧上出现明显的接刀台阶,手摸能感觉到高低差。
为什么会出现:
分层铣削时,每一层之间让刀量不同;
刀具磨损后直径变小,接刀位置错位;
工件坐标系在加工中发生了微小位移;
粗加工和精加工之间没留够余量。
怎么解决:
精加工前重新对刀确认坐标系;
保证精加工余量均匀(0.2-0.5mm);
及时换刀片,不要等刀磨钝;
大面积平面用顺铣、小切深多走几刀。
二、尺寸超差:量出来不对
长什么样:外尺寸大了 / 小了、孔大了 / 小了、深度偏了。
常见原因:
对刀误差(Z 向对刀偏了);
刀补值输错(直径和半径搞混);
让刀导致尺寸偏;
刀具磨损后没及时补刀补;
测量本身不准(量具没校准、读数看错)。
怎么解决:
首件必检,别急着批量做;
尺寸偏了,用刀补微调,不要改程序;
连续加工中定期抽测,发现趋势提前补刀补;
量具定期校准,测量时正面看刻度。
三、毛刺飞边:零件边缘刺手
长什么样:工件边缘留下锋利的金属薄片,划手。
为什么会有毛刺:
刀具不够锋利,挤压而不是切断金属;
切削速度太低;
进给太大;
材料太软(铝、铜)更容易出毛刺。
怎么解决:
保持刀刃锋利,钝刀必换;
适当提高转速;
精加工切深小一点;
铝件用锋利的铝用刀,大前角;
最后留 0.1mm 光整刀。
四、其他常见缺陷速查
缺陷 | 主要原因 |
表面振纹 | 刀伸长、刚性差、转速碰上共振区 |
表面拉毛 | 切屑粘结、切削液不足 |
孔壁粗糙 | 钻头磨损、排屑不畅 |
尺寸逐渐漂移 | 刀具磨损没补刀补 |
圆度不好 | 主轴跳动、让刀 |
五、新手记住一个思路
看到缺陷别慌,按这个顺序排查:
程序对不对?
对刀准不准?
刀具磨不磨?
参数合不合理?
装夹稳不稳?
大部分问题,都能在这五步里找到答案。


